<{配资之家}>两板模三板模选哪种?先看你的塑胶件是外观件还是结构件
塑胶制品的分类
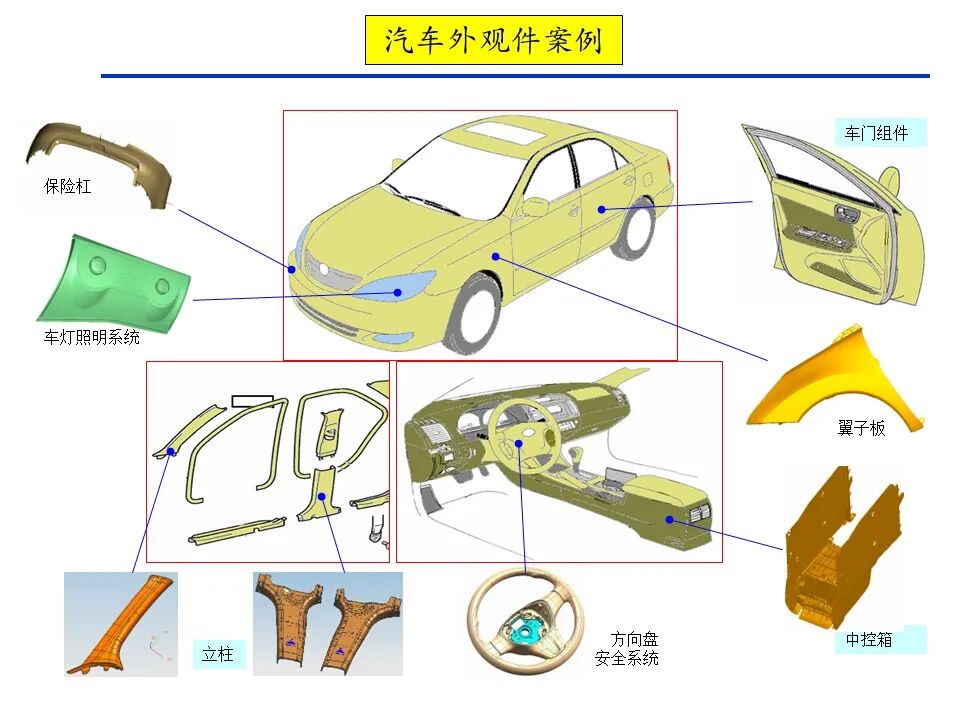
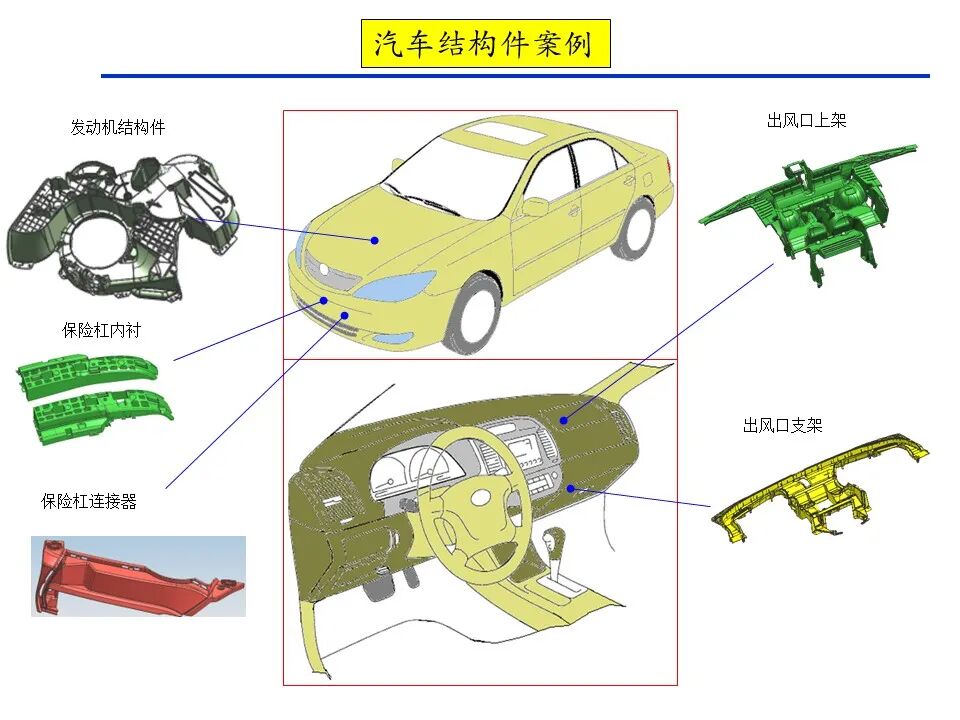
我们根据塑胶制品的用途和使用场合将常见的塑胶制品分为外观件和结构件两大类。
外观件:就是指露在外面的部分,这类制品直接影响产品外观的好坏因此对此类制品的要求相对来说会更高,通常不允许有明显的外观缺陷,如缩水、飞边等,另外产品外观的夹线的位置必须经过客户的确认。
结构件:是指设计在产品里面为实现某种功能而设计的部件,一般是不可见的,因此对这种制品的外观要求相对来说要低许多,例如分型线的位置等。
A、模具的含义
什么是模具?简单来说,就是生产产品的工具,而我们公司生产的产品是塑料件,是从事塑料模具制造的,而下面我们介绍的就是塑料模具的,根据类型分为二板模和三板模两种类型。(详细看下页)
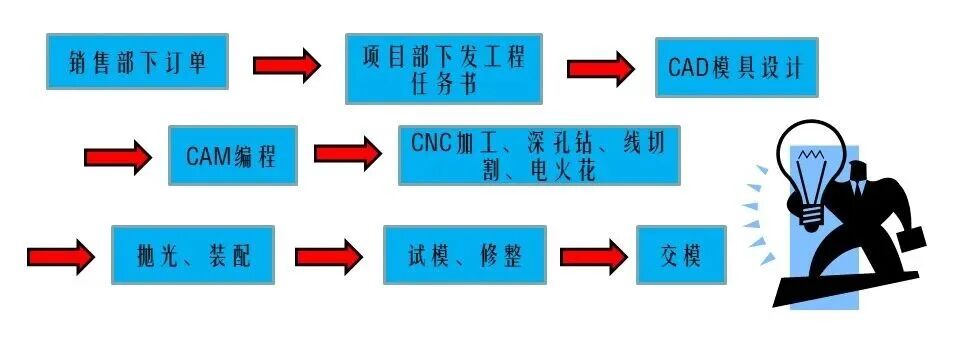
模具制造主要流程:
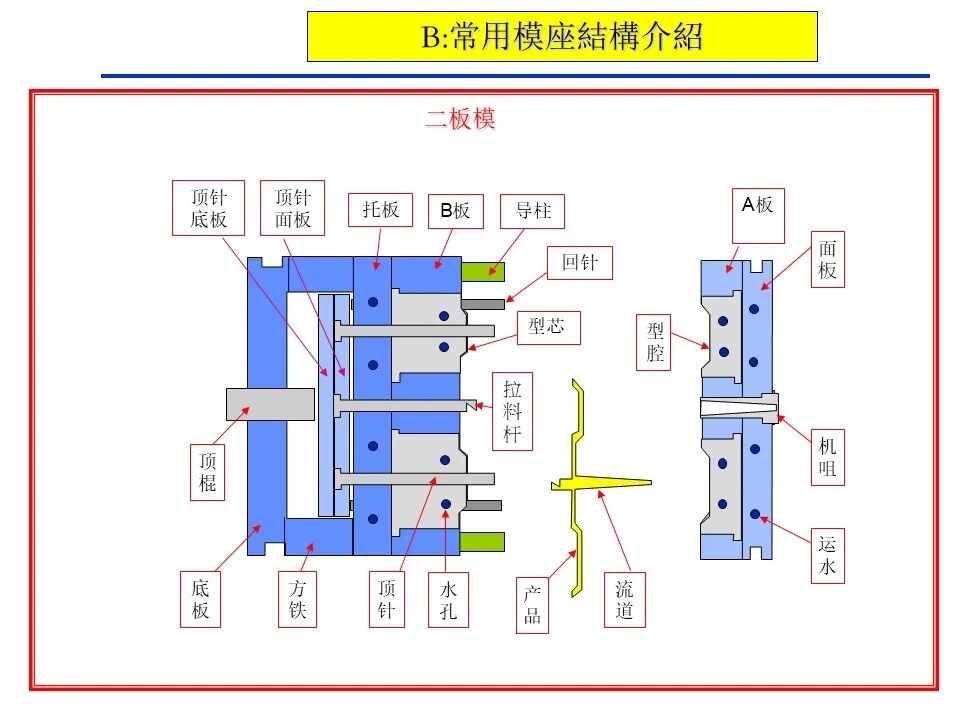
二板模动作原理
公模侧在成型机的拉动下与母模侧分开,分开到设定距离时停止不动.
在成型机脊杆地推动下,顶出板带动顶出机构将成品顶出.
在成型机地推动下,公模侧向母模侧运动,公母模完全合紧后,成型机上的喷嘴与模具上的注口衬套密合,开始注塑.
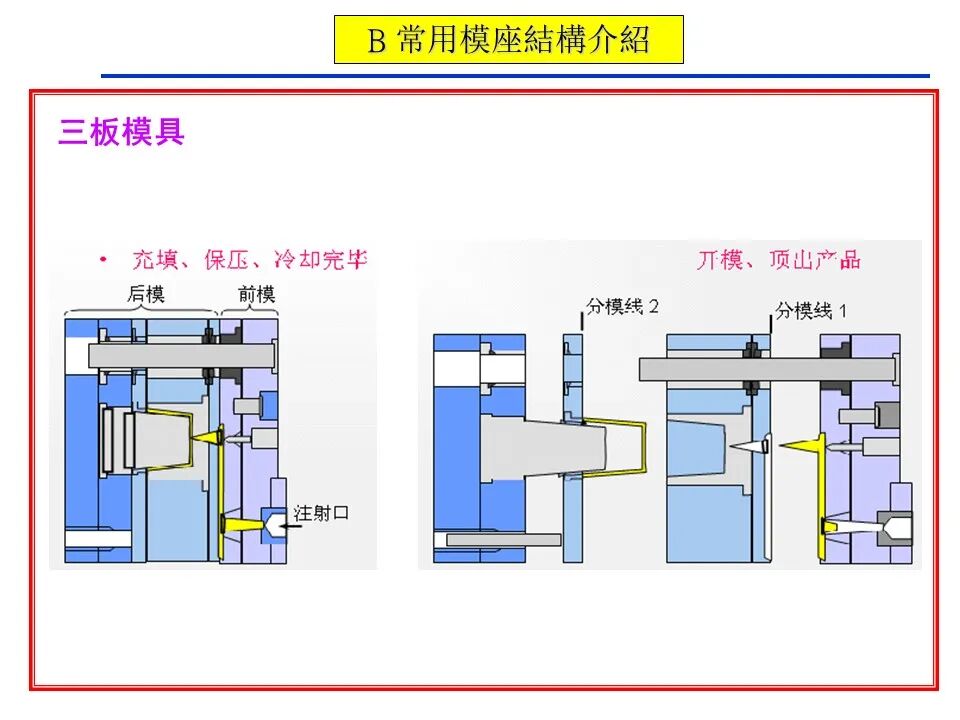
三板模动作原理
母模板随着公模板一起向后运动,运动到设定距离时,被小拉杆限位块挡住,由于母模板随注塑机继续向后运动,这样小拉杆也被带动,它又带动剥料板运动将料头打下.
成型机继续向后运动,拉力不断增大,超过开闭器锁紧力.母模板与公模板分开.
在脊杆地推动下,顶出板带动顶出机构(顶
针,顶杆,斜稍)开始顶出运动,将成品顶出
(4)在成型机地推动下,公模侧向母模侧运动,
公模板压向母模板和剥料板,最后完全合紧,
成型机上的喷嘴与模具上的注口衬套密合,開始注塑.
1浇注系统
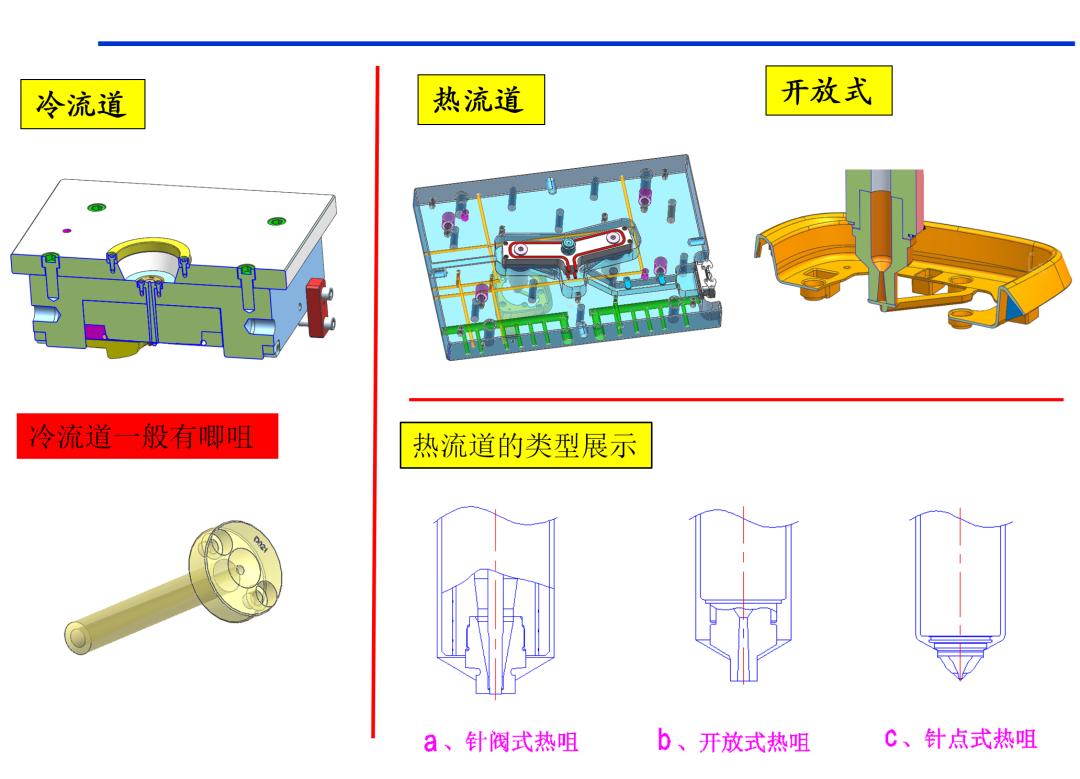
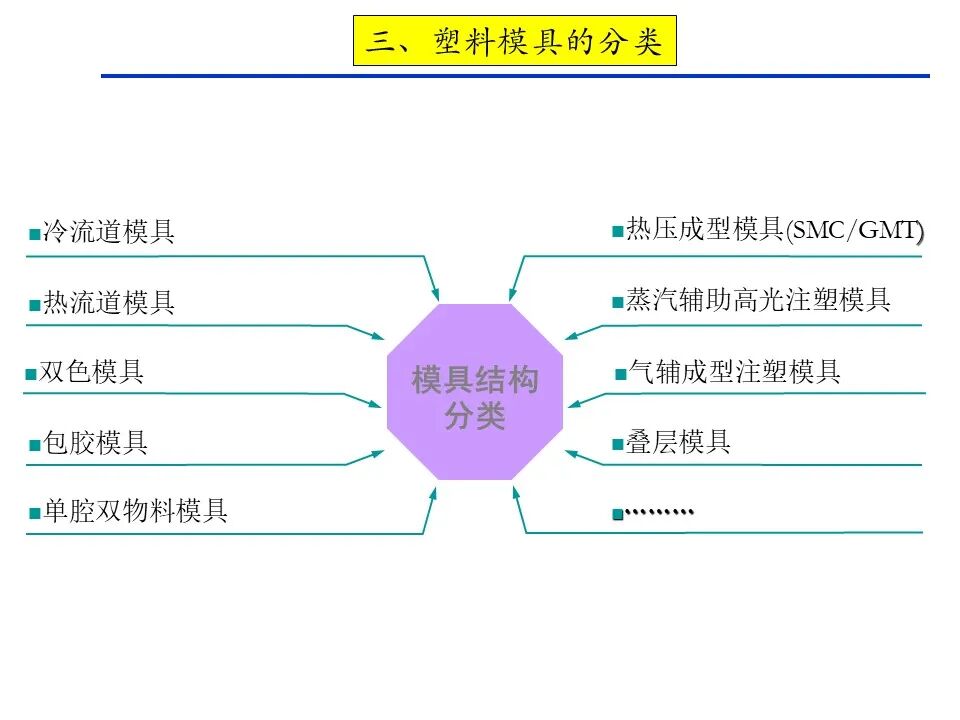
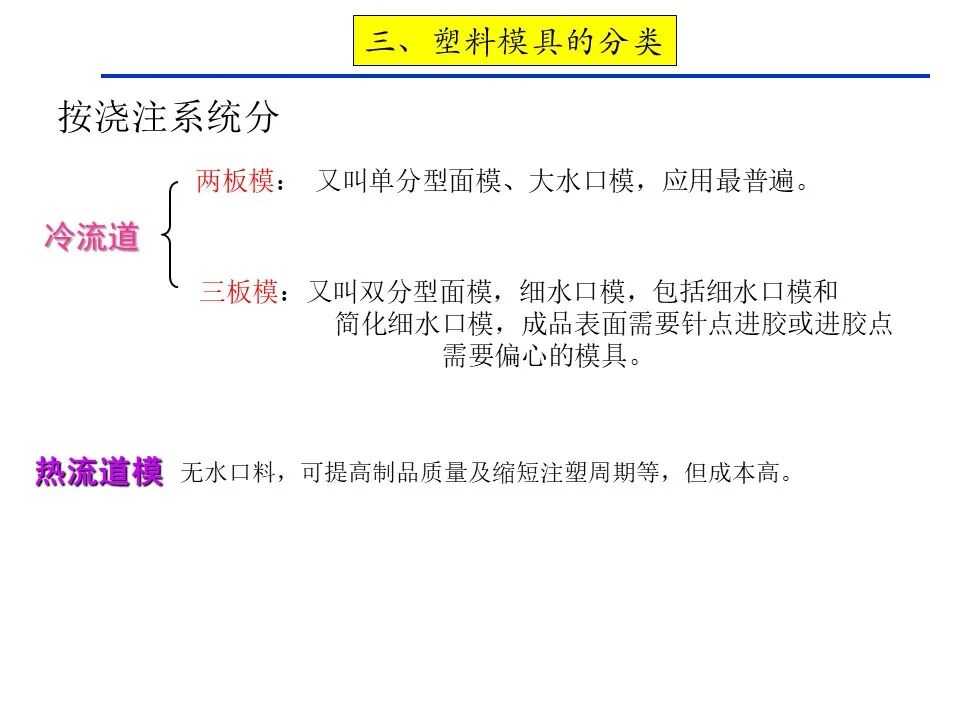
常规的浇注系统分为两大类:冷流道和热流道
冷流道成本低廉,一般产量比较少的模具会使用,缺点是通常会有料把残余,容易产生注塑缺陷。通常不适用于倒装模具。冷流道通常以单点进浇居多,进浇顺序控制较差。
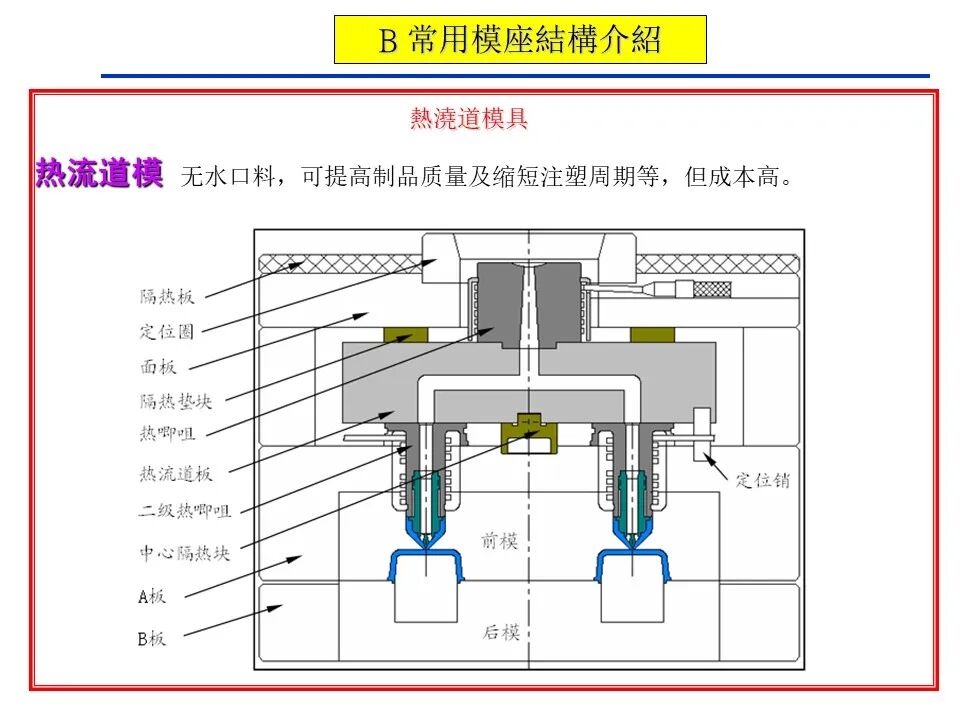
相比于冷流道,热流道成本要高得多,由于是持续加热,熔料效率高,一般产量比较大的模具使用,一般在模具设计的初期,客户都要求必须使用热流道。不同于冷流道,热流道通常会有一个或多个热嘴,可以实现多点同时进浇或多点顺序进浇。热流道类型:
1、开放式、针阀式和针点式三种。
热流道:在整个成型过程中,模具浇注系统内的塑料不冷却固固化,一直保持在熔融状。